
 • Norma ISO 9001

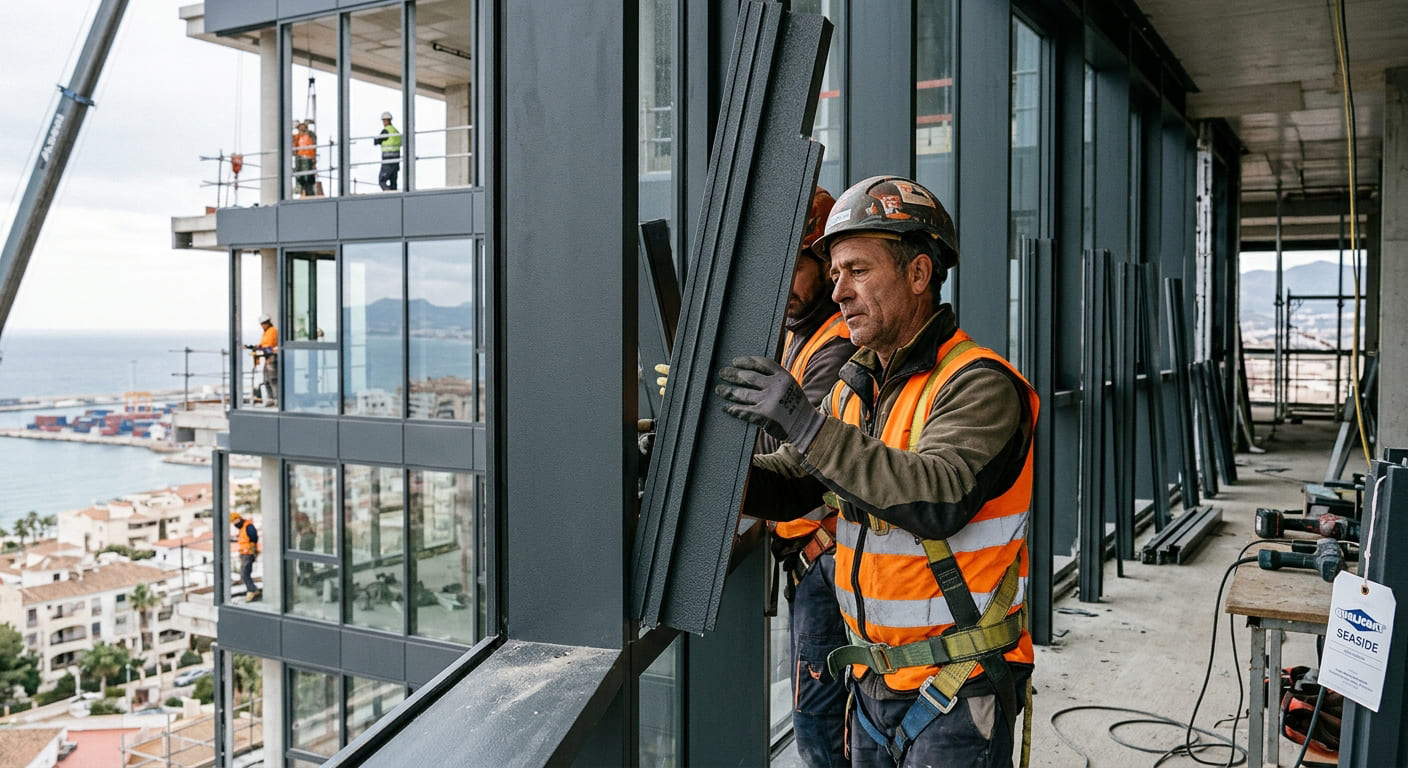
Dans le domaine de la construction et du design de façades, l’aluminium s’est imposé comme le matériau par excellence. Sa légèreté, sa polyvalence structurelle et sa malléabilité en font le choix privilégié pour la menuiserie métallique, les murs-rideaux, les lames de brise-soleil et les revêtements architecturaux. Cependant, l’aluminium n’est pas inaltérable à lui seul : lorsqu’il est exposé à des conditions atmosphériques exigeantes — telles que les rayons ultraviolets (UV), une humidité relative élevée, les pluies acides ou la salinité marine —, il subit des processus d’oxydation et de dégradation esthétique s’il ne bénéficie pas d’une protection adéquate.
Le thermolaquage (peinture en poudre / powder coating) représente la solution technologique la plus avancée et la plus durable pour protéger et embellir l’aluminium architectural. Néanmoins, l’application réussie d’un revêtement termo-durcissable nécessite une compréhension approfondie des exigences de durabilité en extérieur, des processus chimiques de conversion et des normes de qualité internationales qui certifient chaque étape du procédé.
1. Le comportement de l’aluminium en extérieur : Facteurs de dégradation
À la différence de l’acier au carbone, qui génère une rouille rouge non adhérente et expansive, l’aluminium réagit naturellement avec l’oxygène en formant une fine pellicule d’oxyde d’aluminium (alumine). Bien que cette couche passive offre une protection de base, elle s’avère totalement insuffisante dans les environnements agressifs.
Agents menaçant les façades et la menuiserie métallique
-
Corrosion filiforme : Elle se manifeste sous forme de fins filaments ou « vers » de corrosion sous la couche de peinture. Elle survient fréquemment dans les zones côtières ou présentant une humidité ambiante élevée combinée à des restes de sels solubles (chlorures) mal rincés lors du prétraitement.
-
Rayonnement UV etfarinage (Chalking) : La lumière directe du soleil dégrade les liaisons polymères des résines de faible qualité, provoquant une perte progressive de brillance, des variations de couleur et l’apparition d’une poudre blanche superficielle.
-
Pollution industrielle et $\text{SO}_2$ : Dans les zones urbaines et industrielles, les acides environnementaux attaquent le film protecteur, accélérant le cloquage ou la perte d’adhérence (blistering).
Pour éviter ces pathologies, l’industrie du traitement de surface a développé des systèmes intégraux où le succès du thermolaquage ne dépend pas uniquement de la résine appliquée, mais de la rigueur du prétraitement chimique préalable.
2. Prétraitement de l’aluminium : Le secret de l’adhérence
Appliquer de la peinture en poudre directement sur de l’aluminium extrudé ou laminé brut est une garantie de défaillance prématurée. La surface de l’aluminium commercial présente généralement des huiles d’étirage, des couches d’oxyde irrégulières et des particules libres.
Étapes fondamentales du procédé chimique :
-
Dégraissage et décapage : Élimination des graisses, des lubrifiants d’usinage et de la couche naturelle d’oxyde instable au moyen de bains alcalins ou acides.
-
Attaque acide/alcaline contrôlée (Etching) : Nettoyage profond pour obtenir une micro-rugosité uniforme favorisant l’ancrage mécanique.
-
Conversion chimique (Chromatage vs Sans Chrome) :
-
Historiquement, on utilisait le chromatage jaune ou vert (à base de chrome hexavalent $\text{Cr}^{\text{VI}}$).
-
Aujourd’hui, sous la directive REACH et les standards de durabilité, on emploie des technologies sans chrome (Chrome-Free) à base de titane et de zirconium. Ces couches de conversion nanostructurées garantissent une passivation optimale et une adhérence chimique supérieure sans impact environnemental.
-
-
Rinçage à l’eau déminéralisée (Déionisée) : Garantit que la conductivité de l’eau finale soit inférieure à $30\ \mu\text{S/cm}$, évitant la rétention de sels solubles avant le séchage et la cuisson.
3. Normes et Labels de Qualité : Qualicoat vs. Qualisteelcoat
L’un des points de plus grande confusion chez les architectes, les concepteurs et les responsables d’achats est la différenciation entre les labels de qualité européens applicables aux structures métalliques. Bien qu’ils partagent tous deux la philosophie d’un audit intégral du procédé et du produit final, leurs domaines d’application sont nettement distincts.
Qualicoat : Le standard d’excellence pour l’aluminium
Qualicoat est le label de qualité international exclusivement dédié au laquage de l’aluminium et de ses alliages pour des applications architecturales. Il spécifie de manière stricte les types de prétraitement, les paramètres de cuisson, l’épaisseur de couche et les essais de vieillissement accéléré et d’exposition naturelle.
Au sein du label Qualicoat, il existe différentes classes de poudres selon leur résistance aux intempéries :
-
Classe 1 (Standard) : Essais de durabilité en Floride pendant 1 an. Orienté vers l’architecture conventionnelle sous des climats modérés.
-
Classe 2 (Super durables) : Essais en Floride pendant 3 ans. Haute rétention de brillance et de couleur ; idéal pour les façades exposées à un fort rayonnement solaire.
-
Classe 3 (Hyper durables) : Essais en Floride pendant 10 ans. Utilisées dans des projets singuliers à haute exigence architecturale.
Qualisteelcoat : La protection avancée de l’acier
De son côté, Qualisteelcoat est le label de qualité homologue axé sur l’acier brut, galvanisé ou métallisé. Tandis que Qualicoat analyse la réactivité de l’aluminium, Qualisteelcoat traite du comportement du fer face à la corrosion, en classant les systèmes en fonction des catégories de corrosivité atmosphérique (C1 à C5) définies par la norme ISO 12944.
Tableau comparatif : Qualicoat vs. Qualisteelcoat
| Critère de comparaison | QUALICOAT | QUALISTEELCOAT |
| Substrat principal | Aluminium et ses alliages (profilés, tôles) | Acier, acier galvanisé, métallisé (arc thermique) |
| Systèmes de prétraitement | Chimique (Dégraissage + Conversion Ti/Zr ou Chromatage) | Mécanique (Grenaillage/Sablage) et/ou Chimique |
| Norme de référence de base | Spécifications QUALICOAT | ISO 12944 / ISO 12944-5 |
| Mécanisme de dégradation principal | Corrosion filiforme, rayonnement UV, décoloration | Corrosion galvanique, rouille rouge, cloquage |
| Classification des produits | Classes 1, 2 et 3 (selon la résistance environnementale) | Catégories C1 à C5 (C5-M, C5-I) et durabilité (L, M, H, VH) |
| Application typique | Menuiserie extérieure, façades ventilées, murs-rideaux | Structures métalliques, biens d’équipement, clôtures, châssis |
Note technique : Un atelier de revêtement industriel de haut niveau doit être en mesure d’interpréter les besoins de chaque matériau de base. Si l’aluminium dans l’architecture est régi par les critères de Qualicoat, les structures mixtes ou les sous-structures de fixation en acier exigent la rigueur de procédés homologués par Qualisteelcoat (label dont dispose Lepoxi pour garantir une résistance anticorrosive maximale sur l’acier).
4. Exigences de performance du revêtement en poudre en extérieur
Pour qu’un projet en aluminium architectural réponde aux cahiers des charges les plus exigeants, la couche de peinture en poudre (habituellement formulée avec des résines polyester sans TGIC) doit satisfaire à des paramètres physiques et mécaniques clés :
Tableau des essais de contrôle qualité pour le revêtement
| Essai technique | Méthode / Norme | Valeur / Critère d’acceptation |
| Épaisseur de couche | ISO 2360 (Courants de Foucault) | Entre $60\ \mu\text{m}$ et $80\ \mu\text{m}$ (selon spécification) |
| Adhérence (Quadrillage) | ISO 2409 | Classification 0 (aucun détachement du quadrillage) |
| Emboutissage Erichsen | ISO 1520 | Absence de craquelure ou de perte d’adhérence |
| Résistance à l’impact | ISO 6272 | Sans craquelure après déformation mécanique brusque |
| Brouillard salin acétique (AASS) | ISO 9227 | Sans cloquage ni pénétration de la corrosion $> 1\text{ mm}$ après $1000\text{ h}$ |
| Chambre humide (Condensation) | ISO 6270 | Sans altération après $1000\text{ h}$ d’exposition continue |
5. Cas pratique : Sélection de systèmes pour environnements marins ou sévères (Seaside)
Lorsque l’aluminium architectural doit être installé à moins de 3 km de la côte ou dans des zones industrielles agressives, le prétraitement standard ne suffit pas. Dans ces scénarios, la spécification QUALICOAT Seaside est prescrite.
Le traitement Seaside exige une attaque chimique plus profonde de l’aluminium (élimination minimale de $2.0\text{ g/m}^2$ de métal de la surface) afin d’éliminer toute contamination superficielle issue du procédé d’extrusion. Alternativement, un système duplex est appliqué avec une impression préalable en poudre époxy-polyester avant la couche décorative finale, créant ainsi un bouclier impénétrable contre les chlorures marins.
Foire Aux Questions (FAQ)
Quelle est la différence principale entre la peinture en poudre et la peinture liquide sur l’aluminium ?
La peinture en poudre est un procédé 100 % écologique, sans solvants ni émissions de Composés Organiques Volatils (COV). Elle offre une couche plus uniforme, une meilleure résistance aux impacts et aux rayures, ainsi qu’une efficacité d’application atteignant jusqu’à 98 % grâce au recyclage du sur-poudrage en cabine, surpassant techniquement la peinture liquide conventionnelle pour les applications architecturales.
Puis-je appliquer une résine de type Époxy pure sur de l’aluminium extérieur ?
Ce n’est pas recommandé. Les résines époxy pures offrent une résistance chimique exceptionnelle, mais subissent una dégradation rapide sous l’effet du rayonnement ultraviolet en extérieur, produisant un phénomène de farinage (chalking) et une perte totale de brillance en quelques mois. Pour l’aluminium extérieur, il convient d’utiliser des résines polyester ou polyuréthane.
Que se passe-t-il si la peinture en poudre est appliquée sur de l’aluminium sans prétraitement chimique ?
À court terme, la peinture semblera correcte, mais face aux variations de température, à l’humidité ou aux impacts, le revêtement s’écaillera par de larges plaques. L’absence de prétraitement de conversion empêche la liaison chimique nécessaire entre la résine et la matrice métallique.
Peut-on combiner des profilés en aluminium et des sous-structures en acier dans un même projet ?
Oui, c’est une pratique courante dans les façades ventilées et les murs-rideaux. Cependant, chaque métal doit recevoir son traitement spécifique : l’aluminium selon des directives de préparation adaptées à l’architecture, et l’acier au moyen de procédés certifiés de type Qualisteelcoat (comme ceux réalisés chez Lepoxi) afin de garantir que la sous-structure en acier ne s’effondre pas sous l’effet de la corrosion avant les profilés extérieurs.
Quelle est la durée de vie estimée d’un laquage d’aluminium architectural de haute qualité ?
Un système correctement prétraité et cuit au four avec une peinture polyester super durable (Classe 2) peut conserver ses propriétés mécaniques, sa couleur et sa brillance intactes pendant plus de 20 à 25 ans dans des conditions environnementales standards, ne nécessitant que des travaux de nettoyage périodique de base.
Conclusion : Garantie de qualité dans les projets architecturaux
Le succès d’une façade ou d’une structure métallique ne se mesure pas le jour de son installation, mais dix ou vingt ans plus tard. Pour les architectes, constructeurs et fabricants, assurer la durabilité de l’aluminium exposé exige d’exiger des procédés industriels standardisés, des contrôles qualité rigoureux en laboratoire et la plus haute précision lors de la cuisson et du prétraitement.
Chez Lepoxi, nous bénéficions d’une vaste expérience et d’une capacité technique éprouvée dans le traitement thermique et l’application de peinture en poudre industrielle selon les standards de qualité les plus exigeants. Contactez notre équipe technique pour vous conseiller dans le développement de votre prochain projet.